Obróbka CNC miedzi: wybór gatunku, rzeczywiste koszty i dlaczego większość złomu powstaje przed pierwszym cięciem
Twój inżynier określa miedź C101 w celu zapewnienia maksymalnej przewodności. Twój dostawca wycenia to, wykonuje zadanie i dostarcza części z zadziorami na każdym wywierconym otworze i tolerancjami różniącymi się o 0,05 mm. Odrzucasz partię. Uruchomili go ponownie. Ten sam wynik. Brzmi znajomo?
Jest to jeden z najczęstszych wzorców awarii, z jakim się spotykamyobróbka CNC miedzi- nie dlatego, że w warsztacie brakowało sprzętu, ale dlatego, że czysta miedź karze błędy procesowe, które wybaczają inne materiały. Miedź nie odpryskuje czysto. Rozmazuje się, zaciąga i przykleja do narzędzi w sposób, w jaki aluminium i stal po prostu nie. Jeśli warsztat nie zmieni od podstaw swojego podejścia do - geometrii narzędzi, prędkości, strategii podawania chłodziwa, mocowania -, ilość złomów szybko rośnie, a wraz z nią koszty.
W tym artykule omówiono, co tak naprawdę wpływa na jakość i kosztymiedziane części obrabiane CNC, dzięki czemu możesz dokładniej kwalifikować dostawców i unikać-ponownego cyklu.
Dlaczego obróbka CNC miedzi jest trudniejsza, niż się wydaje
Podstawowym problemem jest to, co mechanicy nazywają-budowaną krawędzią (BUE). Ponieważ czysta miedź jest tak plastyczna, materiał nie odcina się gładko od narzędzia, - rozmazuje się, a na zimno-przypala się do krawędzi skrawającej. Po utworzeniu BUE narzędzie jest faktycznie matowe. Zatrzymuje cięcie i rozpoczyna orkę, co niszczy wykończenie powierzchni, narusza tolerancje i powoduje powstawanie ciężkich zadziorów widocznych na wywierconych otworach i frezowanych kieszeniach.
Poprawka nie jest egzotyczna. Wymaga niepowlekanych narzędzi z węglika-o wysokim połysku i agresywnych dodatnich kątów natarcia - narzędzi, które tną, a nie pchają. Prędkości muszą pozostać wystarczająco wysokie, aby zapewnić czyste ścinanie, a przepływ chłodziwa musi być wystarczający, aby wypłukać wióry przed ponownym spawaniem. Plastyczność miedzi powoduje rozmazywanie się, gdy narzędzie tnące pozostaje na materiale zbyt długo, zamiast ciąć czysto, co powoduje powstawanie-narostów na krawędziach, które zmniejszają wydajność narzędzia i wpływają na jakość powierzchni. Okno procesowe jest realne, a sklepy, w których wykorzystuje się miedź w taki sam sposób, jak mosiądz, będą stale produkować złe części.kochana
Jest jeszcze druga kwestia, która zaskakuje kupujących: mocowania. Miedź jest wystarczająco miękka, aby odkształcić się pod naciskiem zacisku. Jeśli Twoja część ma cienkie ścianki lub elementy wspornikowe, strategia mocowania musi to uwzględnić, w przeciwnym razie zmierzysz zniekształcenie po zwolnieniu zacisku, które nie było widoczne na maszynie.

Wybór gatunku obróbki CNC miedzi: zacznij tutaj
Większość objaśnień drukowanych zawiera po prostu „miedź”. To nie wystarczy. Gatunek określa obrabialność, przewodność i ostatecznie to, czy zadanie jest w ogóle wykonalne przy wymaganych tolerancjach. Oto jak przedstawiają się główne ocenyWybór gatunku obróbki miedzi CNC:
|
Stopień |
Przewodność (% IACS) |
Ocena obrabialności |
Typowy przypadek użycia |
Uwaga dotycząca obróbki klucza |
|
C101 (-bez tlenu) |
>101% |
Niski |
Elementy półprzewodnikowe, zastosowania próżniowe, obudowy RF |
Gumowate, długie, nitkowate chipsy; wymaga ścisłej kontroli procesu |
|
C110 (miedź ETP) |
~100% |
Niski–Średni |
Szyny zbiorcze, radiatory, styki elektryczne |
Nieco lepszy niż C101; nadal podatny na BUE |
|
C14500 (miedź tellurowa) |
~90–93% |
Wysoka (~85%) |
Złożone części obrabiane, złącza, precyzyjne prace w małych partiach |
Najlepsze tworzenie wiórów w rodzinie czystej-miedzi; niewielkie zmiany w przewodnictwie-wyłączone |
|
C17200 (miedź berylowa) |
~20–30% |
Średni |
Sprężyny, styki, oprzyrządowanie tam, gdzie liczy się twardość |
Wysoka wytrzymałość; wymaga protokołów bezpieczeństwa dotyczących kontroli pyłu/dymu |
|
C36000 (bezpłatna-obróbka mosiądzu) |
~28% |
100% (wartość odniesienia) |
Nieprzewodzące-części konstrukcyjne |
Nie miedź, - często zastępowana, gdy przewodność nie jest wymagana |

Jeśli Twoja aplikacja wymaga przewodności powyżej 90% IACS i zamawiasz ilości większe niż prototypowe, warto porozmawiać o C14500. Gatunki takie jak C14500 (miedź tellurowa) zostały opracowane specjalnie w celu rozwiązania problemów związanych z obróbką czystej miedzi - poprzez dodanie niewielkich ilości telluru. Stopy te tworzą raczej krótkie, kruche wióry niż długie, ciągliwe, zwiększając skrawalność do około 85%, przy jedynie niewielkim spadku przewodności do ~90–93% IACS. Widzieliśmy, że ten przełącznik pozwala uniknąć cykli złomowania całych projektów w przypadku skomplikowanych, małych partii.Richconn
W przypadku zastosowań półprzewodników i próżni, gdzie C101-nie podlega negocjacjom, proces wymaga jedynie ściślejszej kontroli - jest to wykonalne, ale warsztat musi wiedzieć, na co się pisze.
Obróbka CNC miedzi i mosiądzu: kiedy zmienić
Kupujący często pytają nas, czy mogą zastąpić miedź mosiądzem, aby obniżyć koszty i zmniejszyć złożoność obróbki. Odpowiedź zależy całkowicie od funkcji.
Obróbka CNC miedzi i mosiądzuto nie jest porównanie jakości - to rozmowa o wymaganiach. Jeśli część znajduje się na ścieżce-wysokoprądowej, szynie zbiorczej, elemencie uziemiającym lub gdziekolwiek, gdzie przewodność przekracza 50% IACS, mosiądz nie spełni tego zadania. Jeśli dana część ma charakter konstrukcyjny, łącznikowy lub dekoracyjny, gdzie parametry elektryczne nie są najważniejsze, mosiężna obróbka-bezobróbkowa (C360) jest czystsza, zapewnia bardziej spójne tolerancje i kosztuje mniej w przeliczeniu na część.
|
Nieruchomość |
Czysta miedź (C110) |
Bezpłatna-obróbka mosiądzu (C360) |
|
Przewodność elektryczna |
~100% IACS |
~28% IACS |
|
Ocena obrabialności |
~20% |
100% (wartość odniesienia) |
|
Względny koszt materiału |
Wyższy |
Niżej |
|
Osiągalne wykończenie powierzchni |
Ra 0,8–1,6 µm (wymaga pielęgnacji) |
Ra 0,4–0,8 µm (łatwiej) |
|
Typowa zdolność tolerancji |
±0,01–0,05 mm |
±0,005–0,02 mm |
|
Najlepsze dla |
Zastosowania elektryczne i termiczne |
Łączniki konstrukcyjne, płynne, dekoracyjne |
Prawdziwy koszt użycia miedzi w przypadku mosiądzu to nie tylko cena materiału -, to dłuższy czas cyklu, większe zużycie narzędzi i bardziej rygorystyczna kontrola w porównaniu z czystąobróbka CNC miedziwymaga.

Co wpływa na koszt precyzyjnie obrobionych części miedzianych
Koszt precyzyjnie obrobionych części miedzianychwięcej niż równoważne części aluminiowe z powodów innych niż surowiec. Ceny miedzi na LME pozostawały zmienne od końca 2025 r. do 2026 r., a badania Goldman Sachs Research prognozują średnio 10 710 dolarów za tonę w H1 2026 -, czyli około 3–4 razy więcej niż cena aluminium w przeliczeniu na-kilogram. Jednak materiał często nie jest największym czynnikiem kosztowym w przypadku precyzyjnych prac w małych partiach. Czynniki procesu uderzają mocniej:Goldmana SachsaEksperckie badania rynku
Zużycie narzędzina czystej miedzi jest znacznie wyższa niż na aluminium. Tworzenie się BUE powoduje szybsze tępienie narzędzi, a warsztaty, które tego nie przewidują, albo sprzedają zużyte narzędzia (złe wykończenie powierzchni, złomowane części), albo budżetują na częstsze wymiany (wyższy koszt na część).
Czas cykluwydłuża się, ponieważ miedź wymaga niższych posuwów przy przejściach wykańczających, aby zachować jakość powierzchni. Obróbka zgrubna może być agresywna, ale strategia wykańczania polega na tym, że miedź oddziela ostrożne warsztaty od szybkich.
Operacje wtórneW przypadku części miedzianych prawie zawsze wymagane jest gratowanie -, w szczególności -. Uwzględnij to przy porównywaniu ofert. Wycena, która wygląda tanio, ale nie obejmuje gratowania, zaskoczy Cię podczas kontroli.
Kontrola nad głowąw przypadku części miedzianych-o wąskiej tolerancji jest również realne. Miękkość miedzi oznacza, że części mogą się nieznacznie odkształcić podczas pomiaru, jeśli siła pomiarowa maszyny współrzędnościowej nie zostanie prawidłowo dobrana. Nie jest to problem tej części, - jest to problem z mocowaniem i protokołem pomiarowym.

Jak MID Precision podchodzi do zastosowań związanych z miedzią
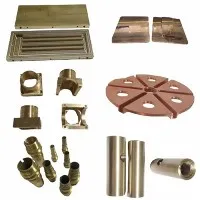
W MID stosujemy miedź w szerokim zakresie zastosowań - zimne płyty radiatorów, elektrody EDM, elementy ekranujące RF i niestandardowe złącza elektryczne dla klientów z branży automatyki przemysłowej. Konfiguracja procesu w przypadku miedzi nigdy nie jest taka sama jak w przypadku aluminium i nie traktujemy tego w ten sposób.
Podczas niedawnej pracy związanej z-płytami rozpraszającymi ciepło z miedzi C110 dla klienta z branży energoelektroniki - grubość ścianki 2 mm, frezowane kanały chłodzące, tolerancja ±0,01 mm szerokości kanału - kluczowym zadaniem było mocowanie. Opracowaliśmy specjalną konfigurację miękkich-szczęk, aby równomiernie rozłożyć siłę zacisku na powierzchni części, a nie w trzech punktach. Samo to wyeliminowało zniekształcenie-po zwolnieniu zacisku, które widzieliśmy podczas wcześniejszego uruchomienia prototypu. Pierwszy-artykuł przeszedł kontrolę CMM pod kątem wszystkich elementów.
W przypadku zadań C101, w których specyfikacja przewodności jest stała, obrabiamy niepowlekany węglik spiekany przy wysokich prędkościach wrzeciona z użyciem chłodziwa o dużej-objętości, a stan narzędzi sprawdzamy co pięć części w przypadku cech o wąskiej-tolerancji. To nie jest efektowna inżynieria procesowa -, to po prostu dyscyplina, której wymaga miedź.
NaszMożliwości obróbki CNCobejmują prace 3-osiowe, 4-osiowe i 5-osiowe, z tolerancją do ± 0,002 mm i chropowatością powierzchni do Ra 0,02 μm. Naszczęści precyzyjneobejmują miedź, stopy aluminium, stal nierdzewną, tytan i konstrukcyjne tworzywa sztuczne -, wszystkie przetwarzane w ramach naszego systemu jakości zgodnego z normą ISO 13485 z pełną cyfrową identyfikowalnością od certyfikatu surowca po końcowy raport z inspekcji.

Często zadawane pytania: O co inżynierowie ds. zakupów pytają o obróbkę CNC miedzi?
P: Na moim wydruku jest napisane C101, ale mój dostawca ciągle poleca C110 lub C14500. Mam się odsunąć?
To zależy od zastosowania. C101 to właściwe rozwiązanie w środowiskach próżniowych, sprzęcie półprzewodnikowym i wszelkich zastosowaniach, w których problemem jest zanieczyszczenie tlenem. W przypadku ogólnych komponentów elektrycznych, gdzie przewodność musi być raczej wysoka, a nie maksymalna, C110 lub C14500 mogą zapewnić równoważną wydajność funkcjonalną z lepszą spójnością wymiarową i niższąkoszt precyzyjnie obrobionych części miedzianych. Poproś dostawcę o ilościowe określenie różnicy przewodności -, jeśli mieści się ona w specyfikacji, warto rozważyć zastąpienie.
P: Dlaczego obróbka miedzi kosztuje o wiele więcej niż aluminium w przypadku czegoś, co wygląda na tę samą część?
Trzy czynniki: koszt surowca (~3–4 × aluminium wagowo), wyższe zużycie narzędzi ze względu na powstawanie BUE i dłuższe czasy cykli wykańczania w celu utrzymania jakości powierzchni. W małej partiiobróbka CNC miedzi, narzut procesu często przekracza różnicę kosztów materiałów. Sklepy, które wyceniają zamówienia na miedź w ten sam sposób, w jaki cytują aluminium, albo-oferują zaniżone ceny (i obniżą koszty wykonania), albo nie sprzedają zbyt dużo miedzi.
P: Potrzebujemy części z miedzi berylowej (C17200). Czy chińscy dostawcy mogą bezpiecznie sobie z tym poradzić?
Tak, ale przed złożeniem zamówienia należy potwierdzić protokoły bezpieczeństwa obowiązujące w sklepie. Pył i opary miedzi berylowej stanowią poważne zagrożenie dla dróg oddechowych. - warsztat potrzebuje dedykowanej filtracji powietrza,-zalewu chłodziwa o dużej objętości oraz przeszkolonych operatorów, którzy rozumieją materiał. Nie jest to skomplikowane, ale musi być na swoim miejscu. Zapytaj konkretnie o procedurę obsługi BeCu, a nie tylko o ogólne możliwości obróbki.
P: Jaka jest najwęższa tolerancja, jaką można zachować w produkcji części miedzianej, a nie tylko prototypu?
W przypadku produkcji części miedzianych można osiągnąć ± 0,01–0,02 mm przy stałej kontroli procesu i właściwym mocowaniu. Większa średnica - do ±0,005 mm - jest możliwa w przypadku określonych funkcji, ale wymaga-weryfikacji CMM każdej części i większego narzutu na narzędzia. Wobróbka CNC miedzi i mosiądzuporównań, mosiądz będzie zachowywał węższe tolerancje w bardziej konsekwentny sposób w produkcji seryjnej. Jeśli w przypadku miedzi zejdziesz poniżej ± 0,01 mm, upewnij się, że wymagania funkcjonalne rzeczywiście tego wymagają, zanim zdecydujesz się na tę specyfikację.
Gotowy do uruchomienia części miedzianych?
Jeśli masz komponent miedziany, który sprawiał problemy w innych warsztatach, - niespójne tolerancje, problemy z wykończeniem powierzchni, wysoki poziom złomowania -wyślij nam swój wydruk. Prześlemy Ci recenzję DFM wraz z wyceną, w tym rekomendacją oceny, jeśli objaśnienie będzie wymagało dyskusji.
W przypadku zapytań-po raz pierwszy nasz zespół inżynierów odpowiada zazwyczaj w ciągu 24 godzin.Porozmawiaj z naszymi inżynieramio Twoich wymaganiach w zakresie obróbki miedzi - od razu powiemy Ci, czego wymaga praca i ile będzie kosztować.