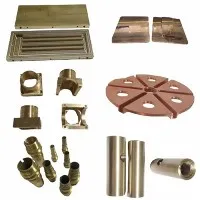
Obróbka CNC Części metalowe: co każdy inżynier powinien wiedzieć przed napisaniem wydruku

Większość problemów wymiarowych w częściach obrabianych CNC nie zaczyna się na hali produkcyjnej, - zaczynają się na rysunku. Tolerancja węższa niż jest w stanie wytrzymać proces, grubość ścianki zachęcająca do drgań, objaśnienie gwintu pozbawione swojej klasy tolerancji. Zanim części dotrą i nie przejdą kontroli, podstawowa przyczyna pojawia się już trzy tygodnie temu i jest zapisana w pliku PDF.
W tym artykule znajdziesz praktyczną wiedzę na temat tego, jak to zrobićObróbka CNC części metalowychfaktycznie działa, - co proces może, a czego nie może zrobić, jak wybór materiału wpływa na wszystko na dalszym etapie procesu i jak napisać wydruk, dzięki któremu otrzymasz dobre części za pierwszym razem. Żadna teoria sama w sobie. Wszystko tutaj wiąże się z decyzjami, które podejmiesz w prawdziwej pracy.
Czym właściwie jest obróbka CNC?
CNC oznacza komputerowe sterowanie numeryczne. Maszyna odczytuje program - zwykle generowany na podstawie modelu CAD - i przesuwa narzędzie tnące wzdłuż precyzyjnych ścieżek, aby usunąć materiał z metalowego półwyrobu. Operator konfiguruje maszynę, ładuje program i monitoruje przebieg. Maszyna wykonuje geometrię.
To prosta wersja. Część, która ma znaczenie w Twojej pracy, to:Obróbka CNC jest procesem subtraktywnym. Zaczynasz od większej ilości materiału, niż potrzebujesz i odcinasz wszystko, co nie jest częścią. Różni się to zasadniczo od odlewania, kucia lub wytwarzania przyrostowego (druku 3D) i ma wpływ na to, jakie geometrie są wykonalne, jakie tolerancje są osiągalne i jak wygląda struktura kosztów.
Pomyśl o tym jak o rzeźbieniu figury z bloku drewna. Narzędzia rzeźbiarza decydują o tym, jak drobny może być detal. Samo drewno - jego usłojenie, twardość, sposób, w jaki reaguje na cięcie - decyduje o tym, czy te szczegóły zachowują swój kształt. WProcesy produkcji części metalowych CNCmaszyna jest rzeźbiarzem, a materiałem jest drewno. Obydwa mają znaczenie.
Trzy najczęstsze operacje CNC, z którymi się spotkasz:
Frezowanie CNC- narzędzie tnące obraca się i przesuwa po nieruchomym przedmiocie obrabianym. Stosowany do powierzchni płaskich, kieszeni, szczelin, skomplikowanych konturów 3D. Jeśli twoja część ma elementy, które wyglądają, jakby były wyrzeźbione z bloku, prawdopodobnie została wyfrezowana.
Toczenie CNC- przedmiot obrabiany obraca się, podczas gdy narzędzie tnące pozostaje względnie nieruchome. Stosowany do części cylindrycznych: wałów, tulei, dysz, elementów gwintowanych. Jeśli twoja część jest okrągła i symetryczna względem osi, prawdopodobnie została obrócona.
Szwajcarskie toczenie CNC- wyspecjalizowana forma toczenia, w której przedmiot obrabiany jest podparty bardzo blisko strefy skrawania, umożliwiając obróbkę długich, smukłych części z wąskimi tolerancjami bez ugięcia. Standard dla wtyków medycznych, miniaturowych złączy, komponentów zegarków i wszelkich precyzyjnych części o dużym stosunku długości-do-średnicy.
Wiele rzeczywistych części wymaga więcej niż jednej operacji (na przykład toczony wał z frezowanym rowkiem wpustowym lub frezowana obudowa z toczonymi i gwintowanymi otworami).

W jaki sposób wybór materiału wpływa na części metalowe obrabiane CNC?
To jest pytanie, którego nowi inżynierowie najbardziej nie doceniają. Określony materiał nie tylko określa końcowe-właściwości użytkowe części -, ale także określa, jak łatwa lub trudna jest dana część w obróbce, co bezpośrednio wpływa na koszt, osiągalne tolerancje i wykończenie powierzchni.
Oto praktyczne odniesienie do metali, z którymi będziesz się najczęściej spotykaćPorównanie materiałów części metalowych do obróbki CNC:
|
Tworzywo |
Skrawalność |
Typowa tolerancja |
Wytrzymałość |
Typowe zastosowania |
|
Aluminium 6061 |
Doskonały |
±0,005–0,02 mm |
Średni |
Ramy konstrukcyjne, radiatory, elementy dronów |
|
Aluminium 7075 |
Dobry |
±0,005–0,02 mm |
Wysoki |
Wsporniki lotnicze, uchwyty-o dużym obciążeniu |
|
Stal nierdzewna 316L |
Umiarkowany |
±0,01–0,05 mm |
Wysoki |
Obudowy implantów medycznych, złącza płynowe |
|
Stal nierdzewna 303 |
Dobry |
±0,01–0,03 mm |
Wysoki |
Wały, łączniki,-niekorozyjne części precyzyjne |
|
Tytan klasy 5 (Ti-6Al-4V) |
Trudny |
±0,01–0,05 mm |
Bardzo wysoki |
Zamki lotnicze, implanty, lekkie konstrukcje |
|
Mosiądz C360 |
Doskonały |
±0,005–0,02 mm |
Średni |
Złącza, korpusy zaworów, złączki gwintowane |
|
Miedź C110 |
Umiarkowany |
±0,01–0,03 mm |
Niski |
Szyny zbiorcze, rozpraszacze ciepła, elektrody EDM |
|
Stal 4140 |
Dobry |
±0,005–0,02 mm |
Bardzo wysoki |
Przekładnie, wały, elementy narzędzi |
Kilka rzeczy, o których ta tabela nie powie ci bezpośrednio. Aluminium obrabia się szybko i łatwo utrzymuje wąskie tolerancje - to domyślny wybór, gdy waga i koszt liczą się bardziej niż najwyższa wytrzymałość. Stal nierdzewna-twardnieje podczas cięcia, co oznacza, że tępe narzędzie lub niewłaściwy posuw mogą w rzeczywistości zmienić właściwości materiału w połowie-skrawania. Tytan jest najtwardszym w obróbce metalem stosowanym w przemyśle lotniczym: generuje ekstremalne ciepło, ma niską przewodność cieplną i niszczy narzędzia szybciej niż jakikolwiek inny materiał z tej listy. Jeśli na wydruku jest napisane „Tytan”, spodziewaj się, że koszt i czas realizacji to odzwierciedlą.

Jakie tolerancje faktycznie może wytrzymać obróbka CNC?
To tutaj większość początkujących pisze wydruki, które powodują problemy. ZrozumienieCzęści obrabiane CNC o wąskiej tolerancjizaczyna się od zrozumienia, co oznacza „standard”.
Standardowa tolerancja obróbki CNC wynosi zazwyczaj ±0,05 mm (±0,002") dla większości elementów metalowych - otworów, powierzchni czołowych i wymiarów całkowitych. Można to osiągnąć na każdej nowoczesnej maszynie CNC bez specjalnej konfiguracji i jest ona odpowiednia dla większości cech funkcjonalnych typowej części mechanicznej.
Problemem dla inżynierów jest określenie ±0,005 mm dla każdego wymiaru na rysunku, niezależnie od tego, czy te wymiary tego wymagają. Węższe tolerancje oznaczają dłuższe czasy cykli, częstszą wymianę narzędzi,-środowiska o kontrolowanej temperaturze i 100% kontrolę CMM w zakresie kluczowych wymiarów. Każdy mocniejszy krok kosztuje znacznie więcej. Jeśli tego nie potrzebujesz, nie wołaj tego.
Oto praktyczne odniesienie do tego, co w rzeczywistości oznaczają różne zakresy tolerancji w produkcji:
|
Pasmo Tolerancji |
Czego wymaga |
Typowe zastosowanie |
|
±0,1–0,05 mm |
Standardowa konfiguracja CNC, bez specjalnych środków |
Wymiary nie-krytyczne, pasowania luzu, ogólna konstrukcja |
|
±0,02–0,01 mm |
Pasowania wtłaczane, otwory łożysk, elementy przekładni |
|
|
±0,005–0,002 mm |
Sprzęt premium, warsztat-klimatyzowany, weryfikacja CMM każdej części |
Szpule zaworów, uchwyty płytek, obudowy implantów, precyzyjne elementy wrzeciona |
|
Poniżej ± 0,002 mm |
Oprócz CNC zwykle wymagane jest szlifowanie lub honowanie |
Płytki wzorcowe, referencje mistrzowskie, branża lotnicza specjalistyczna |
Luka w wiedzy, która napotyka nowych inżynierów:tolerancja i wykończenie powierzchni to nie to samo, a wskazanie jednego nie ma wpływu na drugie.Otwór może mieć wymiary w zakresie ±0,005 mm, ale mieć chropowatość powierzchni Ra 1,6 µm -, co może być idealne w przypadku pasowania wtłaczanego, ale całkowicie niewłaściwe w przypadku uszczelnienia ślizgowego. Zawsze określaj zarówno Ra (chropowatość powierzchni), jak i tolerancję wymiarową w przypadku elementów, w przypadku których oba mają znaczenie. Jeśli Twój wydruk ma tylko jeden, dobry sklep zapyta. Mniej ostrożny sklep po prostu przywróci ustawienia domyślne.
Kiedy obróbka CNC jest właściwym procesem -, a kiedy nie?
Obróbka CNC nie zawsze jest najlepszą odpowiedzią. Dla nowych inżynierów oceniających trasę procesu, oto jak ją przemyśleć:
|
Scenariusz |
Obróbka CNC: dobre dopasowanie? |
Lepsza alternatywa (jeśli nie) |
|
Złożona geometria, mała-do-nakładu (1–5 000 sztuk) |
Tak, - mocne dopasowanie |
- |
|
Prosta geometria, bardzo duża objętość (100,000+ szt.) |
Marginalny - zależy od części |
Odlewanie ciśnieniowe, tłoczenie, formowanie wtryskowe |
|
Wąskie tolerancje (± 0,01 mm lub lepsze) |
Tak - CNC to podstawowa metoda |
Szlifowanie pod-±0,002 mm |
|
Formy z cienkiej-blachy stalowej |
Częściowe - CNC dla operacji dodatkowych |
Obróbka blachy + obróbka CNC |
|
Wewnętrzne podcięcia niedostępne dla narzędzi skrawających |
NIE |
EDM, casting |
|
Organiczne, nie-pryzmatyczne kształty (np. łopatki turbiny) |
Tak, wymagana jest - 5-oś |
- |
|
Prototyp do produkcji części mostu |
Tak - idealnie |
- |
Proces produkcji części metalowych CNC wyróżnia się w średniej-objętości, wysokiej-złożoności i wąskiej-przestrzeni tolerancji. Jest to jedyna praktyczna metoda wytwarzania pierwszego artykułu z tytanu zamka lotniczego o złożonych kątach i średnicy ± 0,01 mm w ciągu dwóch tygodni. Nie jest to właściwa odpowiedź na wyprodukowanie miliona identycznych stalowych zamków, które można by wytłoczyć w ułamku czasu.
Błąd początkującego, który kosztuje najwięcej: grubość ścianki
Zapytaj doświadczonego mechanika, co najczęściej widzi-na wydrukach inżynieryjnych po raz pierwszy, a odpowiedź jest zwykle taka sama: grubość ścianki jest zbyt cienka w stosunku do materiału i procesu.
Oto dlaczego to ma znaczenie. Kiedy narzędzie tnące usuwa materiał z cienkiej ściany, siły tnące mogą odchylić ścianę zamiast czysto ją przeciąć. Część ugina się pod narzędziem, odskakuje i uzyskany wymiar jest większy niż zamierzony w programie. Otrzymujesz ściany odbiegające od specyfikacji o 0,1–0,3 mm i nie ma żadnej regulacji procesu, która by to naprawiła - problemem jest geometria.
Ogólne wytyczne dotyczące metalowych części CNC:
W przypadku aluminium należy zachować minimalną grubość ścianki 0,8 mm w przypadku elementów obrobionych maszynowo. Do stali i stali nierdzewnej, 1,0 mm. W przypadku tytanu 1,5 mm lub więcej, chyba że część została specjalnie zaprojektowana z wstawkami lub elementami podporowymi, które usztywniają sekcję podczas obróbki. Nie są to sztywne ograniczenia - doświadczeni mechanicy mogą być cieńsi dzięki odpowiednim osprzętom i ścieżkom narzędzi - ale jeśli Twoja część ma ściany poniżej tych liczb, zaznacz to wyraźnie podczas wysyłania wydruku. Dobry sklep powie Ci jak zamierza sobie z tym poradzić. Sklep, który cytuje go bez komentarza, albo nie przeczytał uważnie rysunku, albo planuje spróbować i zobaczyć, co się stanie.

5-osiowe a 3-osiowe: co oznaczają liczby dla Ciebie
Zobaczysz, że sklepy reklamują „5-osiową obróbkę CNC” jako funkcję premium. Oto, co to właściwie oznacza dla Ciebie i kiedy ma to znaczenie.
Maszyna 3-osiowa porusza się w osiach X, Y i Z. Może dotrzeć do góry i czterech boków części, ale wymaga zmiany położenia (ponownego-umocowania) w celu obróbki dodatkowych powierzchni. Każde ponowne mocowanie wprowadza potencjalny błąd w ustawieniu i wydłuża czas konfiguracji.
Maszyna 5-osiowa dodaje obrót wokół dwóch dodatkowych osi, co oznacza, że narzędzie tnące może zbliżyć się do przedmiotu obrabianego z niemal dowolnego kierunku bez konieczności ponownego mocowania. Z Twojej strony ma to dwie praktyczne implikacje:
Złożona geometria w jednym ustawieniu.Elementy na wielu powierzchniach, złożone kąty, podcięcia i zwężające się ściany mogą być obrabiane w jednym ustawieniu. W przypadku maszyny 3-osiowej może to wymagać trzech lub czterech ustawień — każde z nich zwiększa koszt i skumulowany błąd wyrównania.
Lepsza tolerancja w przypadku-części wielotwarzowych.Gdy wszystkie krytyczne elementy są obrabiane w jednym ustawieniu względem jednego punktu odniesienia, zależności geometryczne między tymi elementami są dokładniejsze niż w przypadku obróbki w wielu ponownych-mocowaniach. DlaCzęści obrabiane CNC o wąskiej tolerancjigdzie na przykład otwór na jednej ścianie musi być dokładnie koncentryczny z elementem na sąsiedniej ścianie, często właściwą odpowiedzią jest 5-osiowa obróbka.
Nie każda część wymaga 5-osi. Prosty wspornik z funkcjami tylko na jednej lub dwóch powierzchniach doskonale obrabia na 3 osiach. Modernizacja ma sens tylko wtedy, gdy geometria części naprawdę tego wymaga.

Jeśli określasz precyzyjne części metalowe - Oto, jak może pomóc MID Precision
Jeśli określasz część wymagającą tolerancji poniżej ±0,02 mm, materiały takie jak tytan lub-nierdzewną klasę medyczną lub złożoną geometrię-z wieloma powierzchniami, która wymaga pracy w 5 osiach, właśnie takimi zadaniami zajmuje się codziennie nasz zespół.
NaszMożliwości obróbki CNCobejmują frezowanie 3-, 4- i 5-osiowe, toczenie CNC, szwajcarskie toczenie CNC do precyzyjnych części o małych średnicach oraz obróbkę blachy. Utrzymujemy tolerancję ± 0,002 mm dla cech kwalifikujących i chropowatości powierzchni do Ra 0,02 µm. Nasz asortyment materiałów obejmuje stopy aluminium, stal nierdzewną, tytan, miedź, mosiądz i konstrukcyjne tworzywa sztuczne – wszystkie z pełną identyfikowalnością materiałów, od certyfikatu surowca po końcowy raport z inspekcji.
Dla inżynierów rozpoczynających przygodę z zaopatrzeniemprecyzyjne części metalowe obrabiane CNC z Chin, do każdej wyceny oferujemy bezpłatną recenzję DFM. Oznacza to, że zanim cokolwiek wytniemy, sprawdzimy Twój rysunek pod kątem problemów z grubością ścianek, objaśnień dotyczących tolerancji, które nie odpowiadają możliwościom procesu, specyfikacji gwintów wymagających wyjaśnienia oraz wszelkich cech, które mogłyby skorzystać z korekty projektu. Zaznaczamy to na piśmie. - Ty decydujesz, czy to zmienić.
Jeśli Twoja część trafia do regulowanego produktu końcowego - urządzenia medycznego, zespołu lotniczego, sprzętu półprzewodnikowego - nasz system jakości zgodny z normą ISO 13485- tworzy dokumentację potrzebną Twojemu zespołowi ds. zgodności: raporty z kontroli pierwszego artykułu, certyfikaty materiałowe, raporty wymiarowe CMM i zapisy działań naprawczych, jeśli coś nie jest zgodne.
Wyślij nam swój rysuneka my w ciągu 24 godzin wrócimy z wyceną i notatkami DFM. Jeśli jesteś jeszcze na etapie projektowania i chcesz uzyskać dane wejściowe do procesu przed sfinalizowaniem wydruku,uzyskaj bezpłatną recenzję projektu- zazwyczaj jesteśmy w stanie zidentyfikować na rysunku punkty ryzyka związane z kosztami i jakością w ciągu godziny.
Często zadawane pytania
P: Mój rysunek mówi „±0,01 mm we wszystkich wymiarach”. Czy to realistyczne?
Technicznie wykonalne, -, ale niepraktyczne ani-opłacalne jako ogólne objaśnienie. ±0,01 mm w każdym wymiarze części znacznie wydłuża czas kontroli i cykl obróbki, niż jest to konieczne. Właściwym podejściem jest określenie ±0,01 mm tylko w przypadku wymiarów, które tego funkcjonalnie wymagają - zazwyczaj otworów łożyskowych, powierzchni uszczelniających, współpracujących powierzchni - i użycie ogólnego bloku tolerancji (ISO 2768-m lub podobne) do wszystkich pozostałych. Dzięki temu koszty są niskie, a najważniejsze funkcje stają się jasne dla operatora.
P: Skąd mam wiedzieć, czy moja część wymaga obróbki 3- czy 5-osiowej?
Jeśli dostęp do wszystkich funkcji wymaganych przez daną część można uzyskać z góry i z czterech stron bloku bez obracania, zazwyczaj wystarczająca jest oś 3-. Jeśli masz kąty złożone, elementy na więcej niż dwóch powierzchniach, które muszą być utrzymywane w dokładnej relacji geometrycznej, lub podcięcia, których nie można osiągnąć prostą ścieżką narzędzia, warto omówić 5-oś. W razie wątpliwości udostępnij plik CAD sklepowi i poproś go o poradę. - To pięciominutowe pytanie, które pozwala zaoszczędzić dużo kosztów ponownego montażu.
P: Jaka jest różnica między chropowatością powierzchni Ra 0,8 a Ra 3.2 - i czy ma to dla mnie znaczenie?
Ra to średnia chropowatość powierzchni - niższa liczba oznacza gładszą. Ra 3,2 µm to standardowe-wykończenie maszynowe. Ra 0,8µm wymaga lekkiego przejścia wykończeniowego lub polerowania. Ra 0,4 µm i poniżej zazwyczaj wymaga dedykowanych operacji wykończeniowych. W przypadku większości cech strukturalnych Ra 3,2 µm jest w porządku. W przypadku powierzchni uszczelniających, pasowań ślizgowych i wszelkich powierzchni mających kontakt z tkanką biologiczną lub płynem zazwyczaj wymagana jest Ra 0,8 µm lub lepsza. Określ to wyraźnie w przypadku tych funkcji - nie zakładaj, że sklep domyślnie zastosuje lepsze wykończenie, chyba że wymaga tego druk.
P: Czy obróbka CNC może wytworzyć tę samą geometrię części co odlew?
Często tak, ale nie zawsze. Obróbka CNC pozwala uzyskać większość geometrii dostępnych w procesie odlewania, a także funkcje, których odlewanie nie jest w stanie wykonać, - jak głębokie, ślepe otwory, ostre narożniki wewnętrzne i precyzyjne otwory gwintowane. Kompromisem jest wielkość: odlewanie wiąże się z wysokimi kosztami narzędzi, ale niskim-kosztem jednostkowym przy dużych nakładach. CNC ma niski koszt konfiguracji, ale wyższy koszt-części. W przypadku ilości poniżej kilku tysięcy sztuk CNC jest zazwyczaj bardziej ekonomiczna. Poza tym próg rentowności- zależy od złożoności części i materiału.